

Захранването и изрязването са решаващи процеси в 3D печата, които пряко влияят върху качеството, ефективността и цената на крайния продукт. Като доставчик на захранване и заготовка, имам задълбочени познания за изискванията в тази област. В този блог ще обсъдя основните изисквания за подаване и изрязване при 3D печат.
Съвместимост на материалите
Едно от основните изисквания за подаване и изрязване при 3D печат е съвместимостта на материалите. Различни технологии за 3D печат, като моделиране на разтопено отлагане (FDM), стереолитография (SLA) и селективно лазерно синтероване (SLS), изискват специфични видове материали. Например FDM принтерите обикновено използват термопластични нишки като PLA, ABS и PETG. Захранващата система трябва да може да обработва тези нишки плавно, като осигурява постоянна скорост на потока. Диаметърът на нишката трябва да е еднакъв и механизмът за подаване трябва да се регулира, за да съответства на размера на нишката.
При SLA и SLS печата материалите са съответно под формата на течна смола или прах. Процесът на заготовка за смола изисква прецизна система за дозиране, за да се контролира количеството смола, използвано във всеки слой. За базиран на прах 3D печат системата за подаване трябва да разпредели равномерно праха в платформата за изграждане. Всяко несъответствие в подаването на материала може да доведе до дефекти в отпечатания обект, като разслояване на слоя, порьозност или неравномерно покритие на повърхността.
Прецизност и последователност
Прецизността е друго критично изискване. При 3D печата дори малко отклонение в процеса на подаване или изрязване може да окаже значително влияние върху крайния продукт. Например, при FDM печат, екструдерът трябва да депозира нишката с точна скорост и позиция. Лека промяна в скоростта на екструдиране може да причини прекалено или недостатъчно екструдиране, което води до изкривен или слаб печат.
Процесът на заготовка също изисква висока точност. При рязане или отделяне на отпечатаните части от строителната платформа, режещият инструмент трябва да работи с изключителна точност, за да се избегне повреда на частите. При 3D печат, базиран на прах, механизмът за повторно покритие, който разнася праха слой по слой, трябва да осигури постоянна дебелина на слоя. Всякакви нередности в дебелината на слоя могат да доведат до лоши механични свойства и неточности в размерите на отпечатания обект.
Бързина и ефективност
В днешния конкурентен пазар скоростта и ефективността са от съществено значение. Процесите на подаване и заготовка трябва да бъдат оптимизирани, за да се намали общото време за печат. Системата за бързо подаване може значително да увеличи скоростта на печат, особено при широкомащабно производство. Скоростта обаче не трябва да е за сметка на качеството. Механизмът за подаване трябва да поддържа стабилен поток от материал дори при високи скорости.
По същия начин процесът на заготовка трябва да бъде проектиран така, че бързо и ефективно да отделя отпечатаните части от платформата за изграждане. Автоматизираните системи за заглушаване могат да спестят значително време в сравнение с ръчните методи. Например, някои 3D принтери са оборудвани с роботизирани ръце, които могат автоматично да премахват отпечатаните части, което позволява непрекъснато производство.
Безопасност
Безопасността е изискване, което не подлежи на обсъждане при подаване и изпразване за 3D печат. Системата за подаване трябва да бъде проектирана така, че да предотвратява всякакви потенциални опасности, като например засядане или заплитане на материала. Например при 3D печат, базиран на нишка, пътят на нишката трябва да е чист и без остри ръбове, които биха могли да срежат нишката или да я заседнат.
Процесът на заготовка също включва потенциални рискове, особено при използване на режещи инструменти. Трябва да има подходящи предпазни устройства, за да предпазят операторите от случайни порязвания или наранявания. Освен това материалите, използвани при 3D печат, като някои смоли и прахове, могат да бъдат опасни. Системите за подаване и затваряне трябва да бъдат проектирани така, че да сведат до минимум излагането на операторите на тези материали.
Гъвкавост
Системите за подаване и заготовка трябва да бъдат достатъчно гъвкави, за да поемат различни видове проекти за 3D печат. Например, може да се наложи една захранваща система да обработва различни диаметри на влакна или различни видове прахове. Тази гъвкавост позволява по-голяма гъвкавост в процеса на 3D печат, позволявайки на потребителите лесно да превключват между различни материали и технологии за печат.
В допълнение, процесът на заготовка трябва да може да се адаптира към различни геометрии на частите. Някои части може да изискват по-деликатно боравене по време на процеса на заготовка, докато други могат да бъдат отстранени по-агресивно. Гъвкава система за заготовки може да се адаптира към тези различни изисквания, като гарантира, че отпечатаните части се отстраняват безопасно и ефективно.
Интеграция с 3D системи за печат
Системите за подаване и заготовка трябва да са добре интегрирани със самия 3D принтер. Тази интеграция гарантира, че процесите на подаване и заготовка са синхронизирани с процеса на печат. Например, захранващата система трябва да стартира и спира в подходящи моменти, за да съответства на последователността на печат слой по слой на принтера.
Процесът на заготовка също трябва да бъде координиран с движението на платформата за изграждане на принтера. Автоматизираните системи за заготовки могат да бъдат програмирани да работят в тандем със софтуера на принтера, осигурявайки безпроблемен и ефективен производствен процес.
Цена - ефективност
Ефективността на разходите е важно съображение както за доставчиците на услуги за 3D печат, така и за крайните потребители. Системите за захранване и затваряне трябва да бъдат проектирани така, че да минимизират отпадъците и да намалят общите производствени разходи. Например, една добре проектирана захранваща система може да намали количеството изхабен материал поради засядане или прекомерно екструдиране.
Процесът на заготовка също трябва да бъде оптимизиран, за да се намалят разходите за труд и оборудване. Автоматизираните системи за заглушаване могат да бъдат по-рентабилни в дългосрочен план, тъй като изискват по-малко ръчна намеса и могат да работят непрекъснато.
Нашите решения
Като доставчик на захранване и заготовка, ние предлагаме набор от решения, за да отговорим на горните изисквания. Нашите захранващи системи са проектирани да обработват различни материали, включително различни видове нишки и прахове. Те са оборудвани с модерни сензори и системи за контрол, за да осигурят прецизно и постоянно хранене.
Нашите системи за заготовки са много гъвкави и могат да бъдат персонализирани, за да отговарят на различни геометрии на частите и технологии за печат. Предлагаме и автоматизирани решения за заготовка, които могат значително да подобрят ефективността на производствения процес.
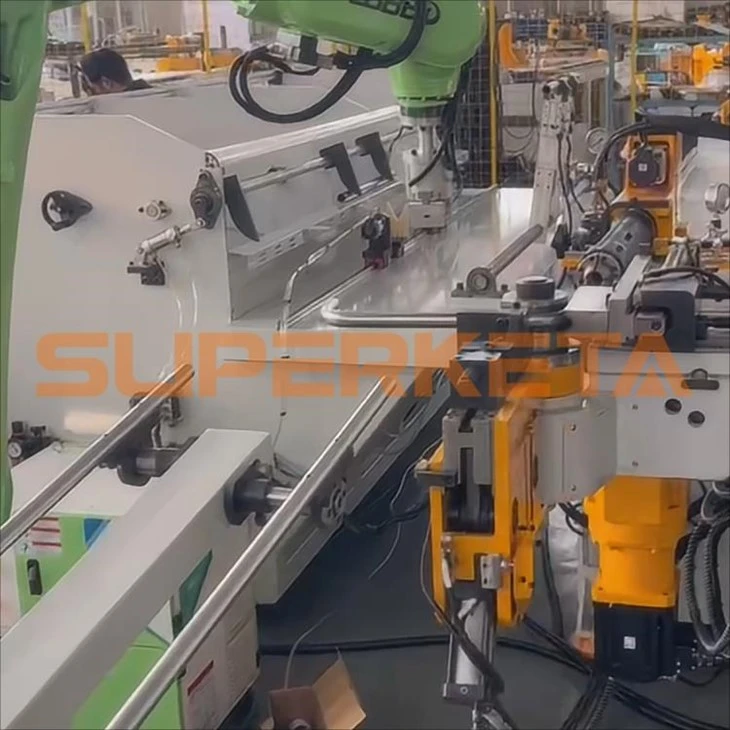

В допълнение, ние предоставямеРоботизирано решение за зареждане за огъване на тръби,Роботизирано решение за зареждане за огъване и валцуване, иРоботизирано решение за зареждане за лазер и щамповане. Тези решения могат да бъдат интегрирани с нашите системи за подаване и заготовка, за да осигурят цялостно решение за 3D печат.
Ако се интересувате от нашите решения за подаване и изрязване или ако имате някакви въпроси относно изискванията за подаване и изрязване при 3D печат, моля не се колебайте да се свържете с нас за обсъждане на поръчката. Ние се ангажираме да предоставяме висококачествени продукти и услуги, за да отговорим на вашите нужди.
Референции
- Gibson, I., Rosen, DW, & Stucker, B. (2015). Технологии за адитивно производство: 3D печат, бързо прототипиране и директно дигитално производство. Спрингър.
- Wohlers, T. & Gornet, P. (2017). Доклад на Wohlers 2017: Състояние на индустрията при 3D принтиране и адитивно производство. Wohlers Associates.


